Lean Management w branży spożywczej pomaga ograniczać straty surowców i produktów, poprawiać stabilność procesów, skracać przezbrojenia, zwiększać dostępność urządzeń oraz lepiej organizować przepływ materiałów, informacji i pracy.
Zakład spożywczy działa jednak w innych warunkach niż klasyczna produkcja. Zmienność surowca, wymagania higieniczne, mycie instalacji i linii, identyfikowalność partii, ograniczony czas trwałości produktu czy ryzyko związane z alergenami powodują, że nie każde rozwiązanie znane z innych sektorów można przenieść bezpośrednio do produkcji żywności. Bezpieczeństwo żywności i wymagania higieniczne pozostają warunkiem nadrzędnym procesu.
Dlatego Lean w branży spożywczej nie powinien zaczynać się od pytania: „Jakie narzędzie wdrożyć?”. Najpierw trzeba zobaczyć proces i zrozumieć, gdzie rzeczywiście powstaje strata: w surowcu, wydajności, oczekiwaniu, przezbrojeniu, myciu, awarii, kontroli, przepływie, pakowaniu czy organizacji pracy.
Lean w branży spożywczej
Doświadczenie LMCG w branży spożywczej
LMCG ma doświadczenie we współpracy z firmami działającymi w produkcji żywności oraz w szerszym łańcuchu sektora spożywczego.
Wśród klientów prezentowanych przez LMCG znajdują się m.in.
- Nestlé Polska S.A.,
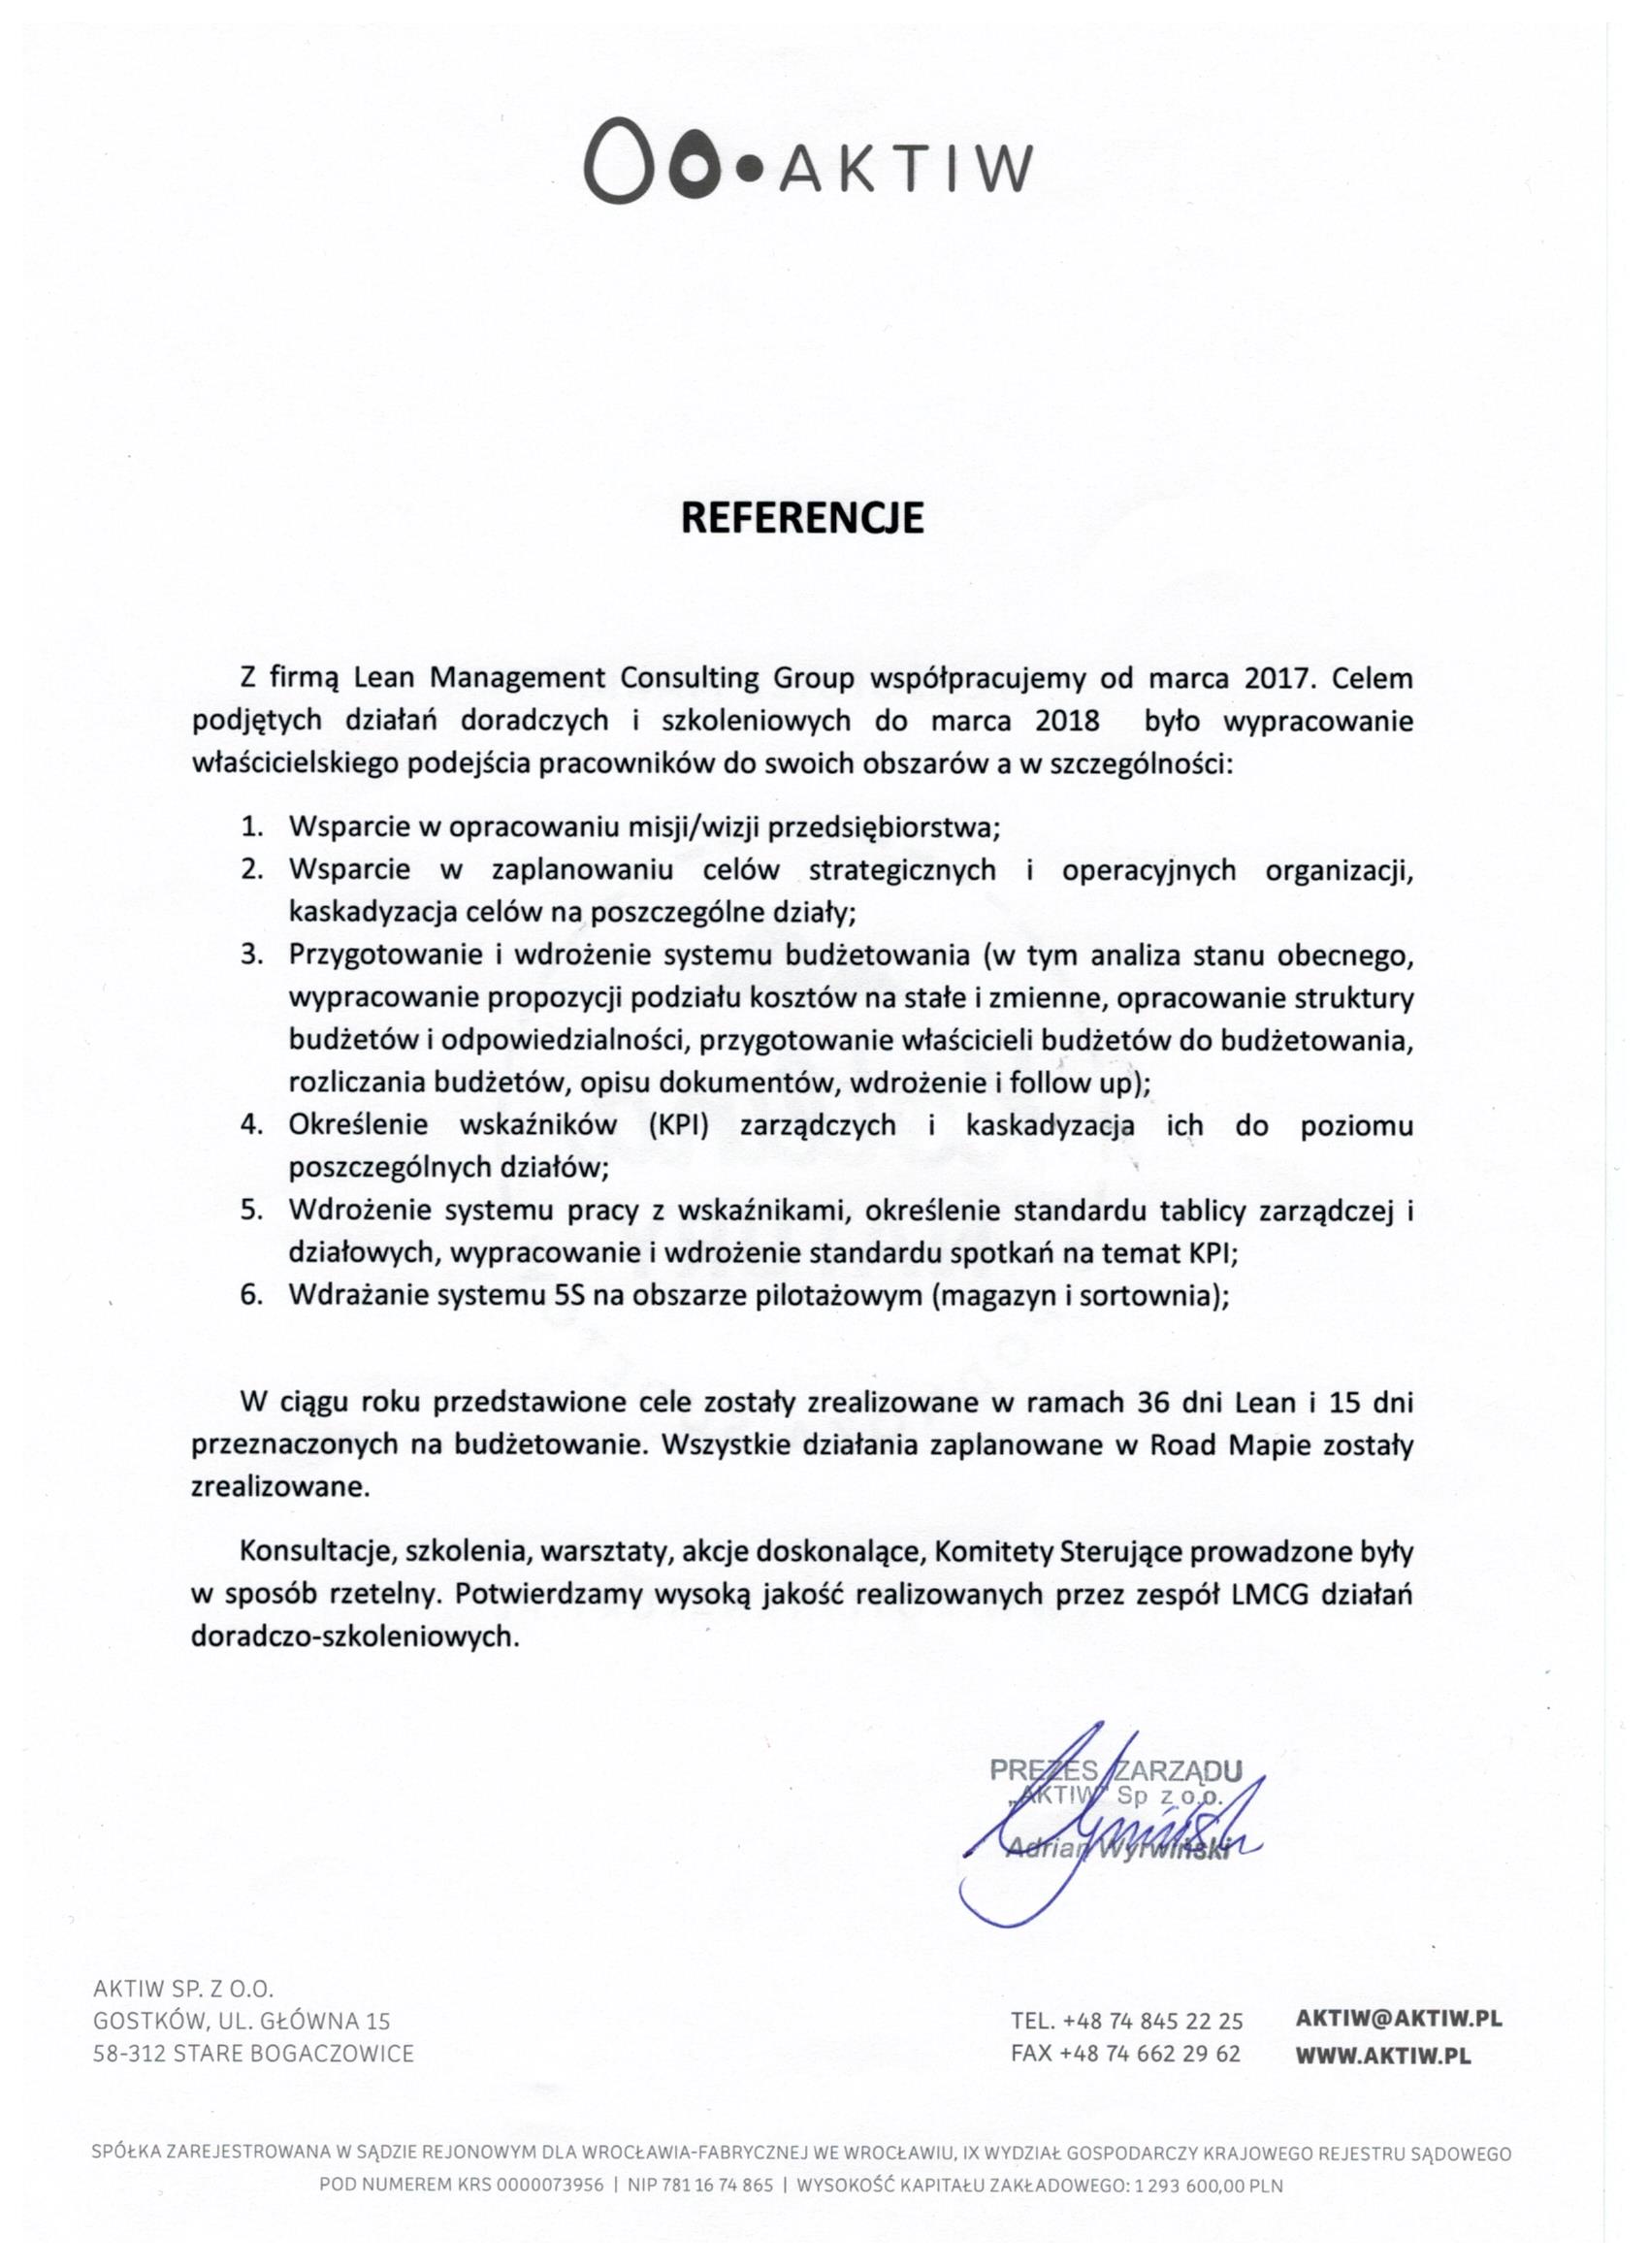
- AKTIW Sp. z o.o.
- Cereal Partners Poland Toruń-Pacific Sp. z o.o.,
- Agrifirm Polska Sp. z o.o.,
- GRUPA MASPEX Sp. z o.o. - w tym Tymbark, Kubuś, Lubella, Łowicz, Kotlin, Krakus i DrWitt,
- Kuchnie Świata S.A.,
- Zakłady Przemysłu Cukierniczego Śnieżka S.A., inne.
Doświadczenie z różnymi organizacjami sektora pozwala pracować zarówno z procesami produkcyjnymi, jak i z wyzwaniami przepływu, logistyki czy dystrybucji. Nie przenosimy jednak gotowych rozwiązań pomiędzy zakładami - zakres projektu dobieramy do technologii, produktu, problemu i poziomu dojrzałości konkretnej organizacji.
Lean w zakładach produkcji spożywczej
W produkcji spożywczej wynik procesu zależy jednocześnie od ludzi, maszyn, parametrów technologicznych, jakości surowców, organizacji produkcji oraz czasu.
Surowiec może mieć zmienne właściwości. Produkcja często odbywa się w kampaniach lub partiach. Jedna linia obsługuje wiele produktów, formatów i opakowań. Pomiędzy kolejnymi produkcjami potrzebne są przezbrojenia, mycie i przygotowanie instalacji. Awaria może spowodować nie tylko przestój, ale również utratę produktu znajdującego się w procesie.
Do tego dochodzi presja na wydajność, jakość, koszty, terminowość i ograniczenie strat.
Lean pomaga spojrzeć na te elementy jako na jeden system przepływu, zamiast poprawiać pojedynczą maszynę lub wskaźnik w oderwaniu od wyniku całego procesu.
Na czym polega Lean w branży spożywczej?
Lean w zakładzie spożywczym może obejmować cały strumień - od przyjęcia surowców i materiałów opakowaniowych, przez przygotowanie, przetwarzanie, dozowanie, obróbkę, pakowanie i magazynowanie, aż do wydania gotowego produktu.
Analizowane mogą być między innymi:
- przepływ surowca i półproduktów,
- wykorzystanie materiałów i wydajność surowcowa,
- czasy oczekiwania między procesami,
- przezbrojenia i zmiany produktu,
- mycie i przygotowanie linii,
- dostępność maszyn,
- mikroprzestoje,
- jakość i poprawki,
- organizacja stanowisk,
- przepływ materiałów opakowaniowych,
- zapasy produkcji w toku i wyrobów gotowych,
- planowanie i wielkość partii,
- komunikacja między produkcją, jakością, technologią, logistyką i utrzymaniem ruchu.
Celem nie jest maksymalizacja wydajności każdego urządzenia za wszelką cenę.
Maszyna może osiągać bardzo wysoki wynik lokalny, ale jeżeli prowadzi to do nadprodukcji, wzrostu zapasu, długiego oczekiwania przed kolejnym procesem lub ryzyka przeterminowania produktu, cały strumień nie staje się przez to lepszy.
Lean koncentruje się więc na wyniku całego procesu, nie tylko na lokalnej efektywności.
Najczęstsze wyzwania w branży spożywczej
Straty surowca i produktu
Strata w produkcji spożywczej może pojawiać się na wielu etapach: podczas przygotowania surowca, dozowania, obróbki, transferu między procesami, rozruchu, zmiany produktu, pakowania czy zatrzymania linii.
Znaczenie mają zarówno odpady i braki, jak i mniej widoczne straty, np. nadmierny naddatek wagowy, pozostałości produktu w instalacji czy produkt tracony podczas rozruchów i zatrzymań.
Samo mierzenie całkowitej ilości odpadu nie wystarcza. Trzeba określić, gdzie, kiedy i dlaczego strata powstaje.
Długie przezbrojenia i zmiany produktu
Zmiana formatu opakowania, receptury, etykiety lub produktu może wymagać regulacji urządzeń, wymiany elementów, przygotowania materiałów i odpowiedniego mycia.
Jeżeli sekwencja nie jest dobrze przygotowana i ustandaryzowana, przezbrojenie trwa różnie w zależności od zmiany i doświadczenia zespołu.
Długie przezbrojenia sprzyjają również produkowaniu większych partii, co może zwiększać poziom zapasów i ograniczać elastyczność.
Mycie i przygotowanie linii
W branży spożywczej mycie nie jest „zbędną czynnością”, którą Lean powinien po prostu eliminować.
Jest koniecznym elementem zapewnienia bezpiecznego procesu. Lean może natomiast pomóc analizować sposób przygotowania, kolejność działań, odpowiedzialność, dostępność narzędzi, oczekiwanie i organizację pracy tak, aby wymagany standard higieniczny był osiągany w sposób stabilny i powtarzalny. Wymagania higieniczne oraz procedury oparte na HACCP pozostają nadrzędnym warunkiem procesu.
Awarie, mikroprzestoje i utrata dostępności
Linia może być nominalnie dostępna przez całą zmianę, ale rzeczywisty wynik obniżają krótkie zatrzymania, problemy z podawaniem opakowań, czujnikami, transporterami, etykietowaniem czy regulacją procesu.
Nie każda strata jest widoczna jako duża awaria.
TPM i właściwa praca z OEE pomagają zobaczyć strukturę tych strat. OEE powinno jednak służyć do diagnozy i doskonalenia, a nie być celem realizowanym kosztem nadprodukcji lub niepotrzebnie długich kampanii.
Zmienność surowca i procesu
W wielu procesach spożywczych właściwości surowca zmieniają się w zależności od partii, dostawcy, sezonu czy warunków przechowywania.
Dlatego standaryzacja nie może oznaczać ślepego wykonywania zawsze identycznych czynności niezależnie od sytuacji. Dobry standard powinien określać sposób pracy, parametry kontrolne, zakres odpowiedzialności i prawidłową reakcję na odchylenie.
Nadprodukcja i zapasy
Duża partia może poprawiać lokalną wydajność linii, ale jednocześnie zwiększać zapasy i wydłużać czas przejścia produktu przez zakład.
W przypadku produktów o ograniczonej trwałości konsekwencje nadprodukcji mogą być szczególnie dotkliwe.
Lean pomaga analizować relację pomiędzy wielkością partii, przezbrojeniem, zapotrzebowaniem, dostępnością maszyn i poziomem zapasu zamiast mechanicznie redukować WIP bez zrozumienia przyczyny jego powstawania.
Problemy jakościowe i zbyt wolna reakcja na odchylenia
W procesie spożywczym odchylenie parametrów, opakowania, oznakowania czy masy produktu wymaga szybkiej reakcji.
Jeżeli problem jest długo analizowany poza miejscem, w którym wystąpił, produkcja może generować kolejne partie wymagające blokady, kontroli lub dodatkowej decyzji.
Dlatego duże znaczenie ma szybkie uwidocznienie problemu, właściwa eskalacja oraz skuteczne przejście od objawu do przyczyny źródłowej.
Gdzie Lean może pomóc w branży spożywczej?
VSM i analiza całego strumienia
Value Stream Mapping pomaga zobaczyć przepływ surowców, materiałów, produktu i informacji od początku do końca procesu.
W zakładzie spożywczym często okazuje się, że problem nie znajduje się na pojedynczej maszynie, ale pomiędzy procesami: w oczekiwaniu, zapasach, harmonogramowaniu, dostępności materiałów, planowaniu kampanii lub przekazywaniu informacji.
SMED i optymalizacja przezbrojeń
SMED pozwala analizować przygotowanie oraz przebieg zmiany produktu lub formatu.
Zespół rozdziela czynności możliwe do wykonania przed zatrzymaniem od tych, które rzeczywiście wymagają postoju, porządkuje sekwencję i odpowiedzialność oraz pracuje nad powtarzalnością procesu.
W branży spożywczej każda zmiana musi oczywiście uwzględniać wymagane czynności higieniczne i zasady bezpieczeństwa produktu - Lean nie może skracać procesu przez pomijanie niezbędnych kontroli lub mycia.
TPM i OEE
TPM pomaga połączyć produkcję i utrzymanie ruchu w pracy nad dostępnością urządzeń.
Codzienna analiza OEE, awarii, mikroprzestojów i chronicznych strat pomaga określić, gdzie rzeczywiście tracona jest zdolność produkcyjna oraz które problemy powinny zostać rozwiązane w pierwszej kolejności.
5S i zarządzanie wizualne
5S wspiera właściwą organizację narzędzi, części, materiałów i miejsc pracy.
W środowisku spożywczym powinno być zintegrowane z wymaganiami higienicznymi i zasadami obowiązującymi w określonych strefach zakładu.
Celem nie jest „ładna hala”, ale sytuacja, w której odchylenie od właściwego stanu jest szybko widoczne.
Standaryzacja pracy i TWI
Standard pracy ogranicza zależność wyniku od doświadczenia pojedynczej osoby i pomaga utrzymać podobny sposób realizacji procesu pomiędzy zmianami.
TWI może szczególnie wspierać proces wdrażania nowych operatorów oraz przekazywania właściwej metody wykonywania pracy.
Problem Solving
5 Why, Ishikawa, A3 oraz inne ustrukturyzowane metody pomagają odejść od powtarzającego się gaszenia pożarów.
Problem jakościowy, awaria czy strata surowca powinny prowadzić do pytania o przyczynę procesu, a nie wyłącznie do korekty bieżącego skutku.
Shop Floor Management i Daily Management
Krótkie odprawy operacyjne, czytelne wskaźniki, wizualizacja odchyleń i jasne zasady eskalacji pomagają szybciej reagować na problemy.
Tablica nie jest celem systemu. Jej zadaniem jest wywołać właściwą rozmowę, decyzję, odpowiedzialność i działanie.
Specyfika wdrożenia Lean w branży spożywczej
Lean w branży spożywczej wymaga bardzo wyraźnego rozróżnienia pomiędzy marnotrawstwem a czynnościami koniecznymi dla bezpieczeństwa produktu.
Kontrola, mycie czy działania związane z identyfikowalnością mogą nie tworzyć bezpośredniej wartości postrzeganej przez klienta, ale część z nich jest konieczna dla prawidłowego i bezpiecznego funkcjonowania procesu. Nie można ich eliminować tylko dlatego, że nie są Value Added. Można natomiast analizować ich organizację, stabilność i sposób wykonania. Obowiązki dotyczące higieny, HACCP, łańcucha chłodniczego i informacji o alergenach wynikają również z obowiązujących wymagań dla sektora żywnościowego.
Nie każda produkcja spożywcza może też pracować w przepływie jednej sztuki. Proces może wymagać partii ze względu na mieszanie, gotowanie, fermentację, schładzanie, dojrzewanie albo charakter technologii.
Lean nie polega więc na mechanicznym kopiowaniu rozwiązań z montażu samochodów.
Chodzi o zaprojektowanie najlepszego możliwego przepływu w ramach rzeczywistych ograniczeń technologicznych, jakościowych i bezpieczeństwa produktu.
Cele wdrożenia Lean w branży spożywczej
W zależności od zakładu działania Lean mogą koncentrować się na:
- ograniczeniu strat surowców, półproduktów i produktów gotowych,
- zwiększeniu stabilności procesu,
- poprawie wykorzystania materiałów,
- skróceniu i ustabilizowaniu przezbrojeń,
- ograniczeniu strat podczas rozruchów i zmian produktu,
- zwiększeniu dostępności maszyn,
- ograniczeniu awarii i mikroprzestojów,
- poprawie przepływu pomiędzy procesami,
- zmniejszeniu nadprodukcji i niepotrzebnych zapasów,
- poprawie terminowości,
- ujednoliceniu standardów pracy między zmianami,
- skróceniu czasu reakcji na problemy,
- ograniczeniu powtarzających się problemów jakościowych,
- lepszej współpracy produkcji, jakości, technologii, logistyki i utrzymania ruchu,
- rozwoju kompetencji liderów i pracowników.
Jakie działania może zrealizować LMCG?
Zakres współpracy powinien wynikać z diagnozy konkretnego zakładu. LMCG na swojej stronie opisuje zarówno pracę nad przepływem i mapowaniem, jak i wdrażanie 5S, SMED, TPM, Kanban, Problem Solving, TWI, Systemu Sugestii oraz systemów codziennego zarządzania.
W zakładach branży spożywczej działania mogą obejmować:
- diagnozę procesu w Gemba,
- audyt Lean,
- analizę marnotrawstwa i strat produktowych,
- analizę przepływu materiałów i informacji,
- warsztaty SMED,
- analizę procesu mycia i przygotowania linii,
- wdrożenie i rozwój 5S,
- projektowanie standardów pracy,
- wdrażanie TWI,
- rozwój TPM,
- analizę OEE i strat maszynowych,
- warsztaty Problem Solving,
- zarządzanie wizualne,
- projektowanie Shop Floor Management,
- przygotowanie rytmu odpraw operacyjnych,
- Kaizen Event,
- rozwój systemu sugestii,
- szkolenia liderów i managerów,
- Akademię Lean Leader,
- wsparcie we wdrożeniu i utrzymaniu nowych standardów.
Jakich efektów można oczekiwać?
Dobrze przygotowany projekt Lean nie powinien być oceniany na podstawie liczby wdrożonych narzędzi.
Znaczenie ma zmiana sposobu działania procesu.
Możliwe efekty to:
- większa przejrzystość strat surowcowych i produktowych,
- bardziej stabilne procesy,
- szybsze wykrywanie odchyleń,
- bardziej przewidywalne przezbrojenia,
- lepsza dostępność urządzeń,
- ograniczenie chronicznych mikroprzestojów,
- lepsze wykorzystanie danych OEE,
- mniej problemów wynikających z różnych sposobów pracy między zmianami,
- lepsza organizacja stanowisk,
- sprawniejszy przepływ materiałów,
- ograniczenie niepotrzebnego WIP,
- szybsze rozwiązywanie problemów,
- lepsza współpraca pomiędzy funkcjami,
- większa odpowiedzialność liderów,
- rozwój kompetencji zespołów do samodzielnego doskonalenia procesów.
Efekt powinien być zawsze odnoszony do konkretnego problemu wyjściowego. Lean nie gwarantuje określonej poprawy procentowej tylko dlatego, że wdrożono SMED, TPM, 5S czy VSM.
Podejście LMCG
W LMCG zaczynamy od procesu, nie od narzędzia.
Obserwujemy rzeczywistą pracę w Gemba, analizujemy dane i rozmawiamy z pracownikami, liderami oraz managerami odpowiedzialnymi za codzienne funkcjonowanie zakładu.
Sprawdzamy, gdzie powstają straty i co jest ich przyczyną.
Dopiero potem określamy, czy potrzebny jest projekt VSM, SMED, TPM, standaryzacja, TWI, Problem Solving, Shop Floor Management, rozwój liderów czy połączenie kilku działań.
W zakładzie spożywczym każda zmiana musi uwzględniać technologię i wymagania dotyczące bezpieczeństwa produktu. Dlatego nie skracamy procesu przez pomijanie koniecznych czynności. Szukamy sposobu, aby były wykonywane właściwie, powtarzalnie i bez zbędnych strat organizacyjnych.
Łączymy szkolenie z praktyczną pracą nad rzeczywistym procesem. Celem jest nie tylko poprawienie wybranego wskaźnika, ale rozwinięcie kompetencji wewnątrz organizacji tak, aby zespół potrafił utrzymywać standard i kontynuować doskonalenie po zakończeniu projektu.
Chcesz sprawdzić potencjał Lean w swoim zakładzie spożywczym?
Jeżeli problemem są straty surowca, częste przestoje, długie przezbrojenia, niestabilna wydajność, nadmierne zapasy lub powtarzające się problemy jakościowe, możemy rozpocząć od diagnozy procesu.
LMCG może wspólnie z Twoim zespołem przeanalizować rzeczywisty sposób pracy, wskazać najważniejsze źródła strat i zaplanować działania dopasowane do technologii i specyfiki zakładu.
Napisz do nas i porozmawiajmy o tym, gdzie warto rozpocząć doskonalenie.